向右滑动
齿轮淬火后精车案例|巨鑫JXLC63D双工位双主轴数控立车
01 客户背景:齿轮淬火后的精加工难题
山东某齿轮厂主要涉及齿轮加工。在实际生产过程中,热处理后的工件变形会给后续精加工带来一定难度。
此前,客户采用淬火前精车的方式加工工件,但工件经过热处理后,可能出现胀缩、翘曲等变化,导致内孔椭圆、端面跳动增大,原有加工基准发生偏移。
对于需要控制内孔圆度、端面跳动和同轴度的齿轮工件而言,热处理后的状态变化,会直接影响后续精加工的质量控制,也会增加批量加工的一致性控制难度。
客户需要解决的核心问题,是如何针对淬火后的工件状态进行精加工,改善关键部位的加工精度与批量稳定性。
02 解决方案:采用JXLC63D双工位双主轴数控立车
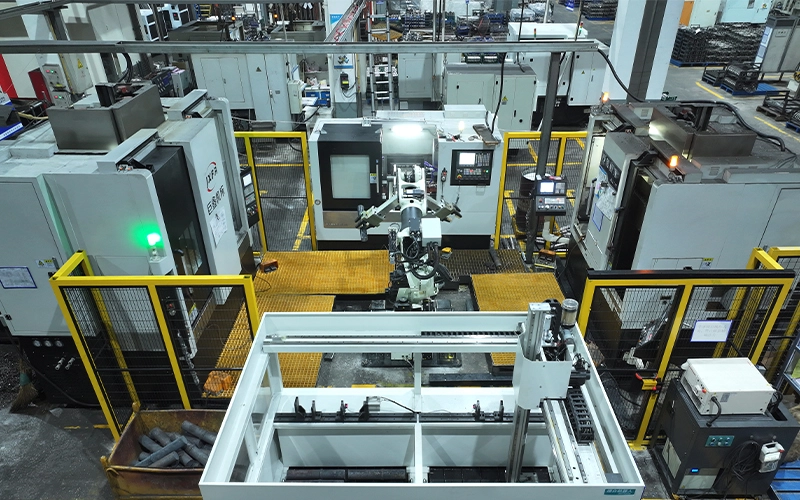
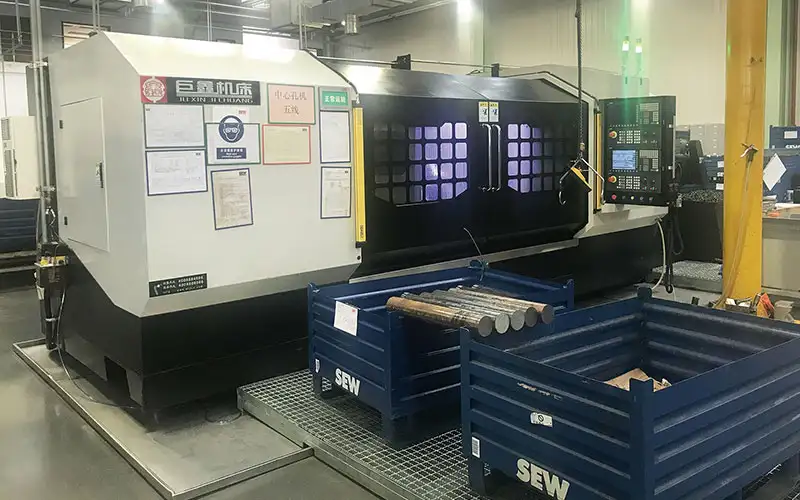
2023年,山东某齿轮厂采购巨鑫机床JXLC63D双工位双主轴数控立车,用于齿轮淬火后的精车加工。
加工工艺:淬火后精车内孔及端面,掉头完成两道工序。
与淬火前完成精车的加工方式不同,该方案将精加工安排在热处理之后,针对工件经过淬火后的实际状态进行加工。
通过匹配工件的加工工艺与设备方案,改善热处理变形带来的基准误差,并对内孔、端面等关键加工部位进行精加工。
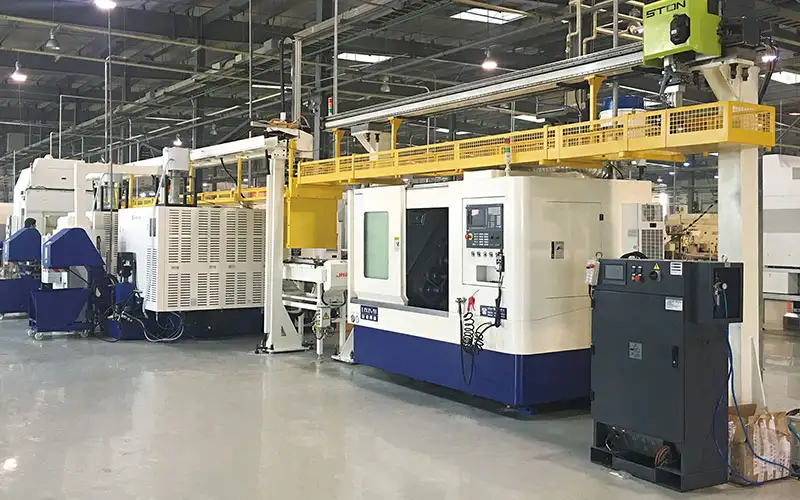
JXLC63D采用双工位、双主轴结构,具备两个独立的加工单元。具体加工任务及工序安排,可根据工件结构、加工要求和现场生产条件进行匹配。

03 应用效果:加工精度改善,刀具损耗降低43%
设备投入使用后,根据客户反馈,主要取得以下效果。
改善热处理变形带来的基准误差
针对淬火后工件的实际状态进行精车,改善了原先热处理变形引起的基准偏移问题,为后续关键部位的精加工提供更合适的加工条件。
内孔圆度、端面跳动及同轴度提升
客户反馈,齿轮内孔圆度、端面跳动和同轴度均得到明显改善,有助于提高关键部位的加工质量。
批量加工一致性更好
在批量生产中,改善工件基准偏移及关键部位的精加工质量,有利于提高不同工件之间的加工一致性。
刀具损耗降低43%
设备使用后,客户反馈刀具损耗降低43%。这项变化有助于降低生产过程中的刀具消耗与相关成本。具体节省金额,还需结合刀具采购价格、使用寿命、加工数量及统计周期核算。
04 设备运行状态:稳定运行,日常保养为主
目前,设备运行稳定,精度保持情况没有明显问题,日常以常规保养为主。
对于持续批量生产的齿轮加工企业而言,设备的价值不仅体现在加工精度上,还体现在能否适应实际生产工艺、保持稳定运行,并满足长期使用需求。

05 案例总结
齿轮热处理后的胀缩、翘曲等变化,可能造成内孔、端面及加工基准发生偏移。如何针对淬火后的工件状态进行精加工,是相关企业需要考虑的实际问题。
2023年,山东某齿轮厂采用巨鑫JXLC63D双工位双主轴数控立车,对齿轮进行淬火后精车内孔及端面,掉头完成两道工序。
根据客户反馈,设备应用后,热处理变形带来的基准误差得到改善,内孔圆度、端面跳动、同轴度和批量一致性均有提升,刀具损耗降低43%,设备目前保持稳定运行。
对于存在热处理变形、基准偏移,以及内孔与端面精度控制难题的齿轮加工企业,可以结合工件结构、热处理状态、加工余量和精度要求,评估适合自身生产需求的淬火后精车工艺与设备方案。
注:文中加工效果及刀具损耗数据来自客户应用反馈,具体效果会因工件材料、热处理状态、加工余量、刀具和工艺参数等条件而有所不同。





找不到您需要的产品?
请联系我们,为您提供满意的产品,成为行业内可靠的供应商和服务商

联系电话